فویل آلومینیوم فوق نازک 8011-O، آلیاژ Al-Fe-Si حاوی مقدار کمی عناصر آهن و سیلیکون است. استحکام...
See Details
EN

اخبار صنعت
صفحه اصلی / اخبار / اخبار صنعت / نحوه دستیابی به عملکرد آب بندی حرارتی در کامپوزیت های آلومینیوم-پلاستیک: یک راهنما
نحوه دستیابی به عملکرد آب بندی حرارتی در کامپوزیت های آلومینیوم-پلاستیک: یک راهنما
تاریخ:Sep 07, 2026
فویل آلومینیومی خاصیت مانعی برای یک کامپوزیت به ارمغان می آورد، اما ظرفیتی برای ایجاد یک مهر و موم حرارتی به خودی خود ندارد. این قابلیت همیشه ناشی از چیزی است که روی سطح فویل اعمال میشود، و سازندگان به یکی از سه روش متمایز برای قرار دادن آن دست مییابند: لایهبرداری یک فیلم PE، EMAA، یا EVA که به طور جداگانه ساخته شده است روی فویل. پوشش اکستروژن یک لایه پلی اتیلن مذاب به طور مستقیم روی فویل در یک پاس مداوم. یا روی فویل را با یک چسب ذوب داغ بپوشانید که فقط پس از اعمال گرما و فشار فعال می شود. هر مسیر یک کامپوزیت تولید می کند که می تواند گرما بند شود، اما تجهیزات درگیر، ساختار هزینه و حالت های خرابی آنقدر متفاوت است که انتخاب اشتباه بعداً نشان داده می شود - اغلب به عنوان مهر و موم هایی که از بازرسی اولیه عبور می کنند و سپس در جایی در چرخه حمل و نقل یا نصب خراب می شوند. این مقاله به آنچه که این سه رویکرد را از هم جدا می کند و جایی که هر کدام در بسته بندی انعطاف پذیر، کانال HVAC و عایق کابل یا لوله قرار می گیرند، می پردازد.
روش اول: لمینیت یک فیلم از پیش ساخته PE، EMAA یا EVA
لمینیت خشک فویل را به فیلمی که قبلاً اکسترود شده و به عنوان رول خودش پیچیده شده است میچسبد. یک چسب روی یک تار اعمال می شود، دو تار در زیر غلتک های نیپ به هم قرار می گیرند و مجموعه قبل از شکاف و پیچیدن از مرحله پخت عبور می کند. از آنجایی که لایه سیلانت زندگی خود را به عنوان یک فیلم مستقل با جهت مولکولی خاص خود آغاز می کند، بهتر از لایه ای که مستقیماً روی فویل اعمال می شود، در برابر ترک خوردگی و سوراخ شدن پین مقاومت می کند.
فیلم انتخاب شده برای این مسیر بخش اعظم عملکرد بعدی کامپوزیت را نشان می دهد:
- LDPE/LLDPE - کمترین هزینه، استحکام مهر و موم کافی، انتخاب پیش فرض برای بسته بندی همه منظوره.
- EVA - خم شدن مکرر را به خوبی تحمل می کند اما در دماهای پایین تر نرم می شود، بنابراین برای برنامه هایی که گرمای زیادی را در سرویس نمی بینند مناسب است.
- EMAA - گروه های یونی آن به شدت به لایه اکسید آلومینیوم روی سطح فویل می چسبند و مهر و مومی ایجاد می کنند که در برابر حملات شیمیایی مقاومت می کند و تحت کنترل خشن تر می ماند. این باعث می شود آن را انتخابی معمول برای لمینت های دارویی یا فنی دیگر که در آن خرابی مهر و موم یک گزینه نیست، انتخاب شود.
از آنجایی که فیلم و لایه اتصال چسب مواد جدا از فویل هستند، لمینیت به مبدلها وسیعترین انتخاب از نظر شیمی رزین را میدهد - اگر پروژهای نیاز به درزگیر داشته باشد، خط اکستروژن نمیتواند اجرا شود، لمینیت روی آن اغلب تنها راه عملی برای رسیدن به آن است.
 فیلم لمینت آلومینیوم-پلی اتیلن برای کیسه های انعطاف پذیر این لمینت انعطاف پذیر AL/PE، مانع فویل را با قابلیت آب بندی حرارتی پلی اتیلن ترکیب می کند و آن را برای کیسه های محصولات مایع و نرم ایده آل می کند. بسته بندی آویزان آن سطوح صاف را در حین حمل و نقل تضمین می کند. مشاهده محصول →
روش دوم: پوشش اکستروژن یک لایه پلی اتیلن مستقیماً روی فویل
پوشش اکستروژن فیلم جداگانه را به طور کامل حذف می کند. رزین پلی اتیلن مذاب از طریق یک قالب مسطح رانده می شود و مستقیماً روی تار فویل متحرک ریخته می شود، جایی که در خط خنک و جامد می شود. هیچ لایه چسبی و هیچ فیلم از پیش ساخته شده ای برای منبع وجود ندارد، که یک مرحله از فرآیند را کاهش می دهد و معمولاً هزینه هر متر مربع را کاهش می دهد - یک مزیت واقعی برای بسته بندی با حجم بالا و درجه استاندارد که در آن سیلانت نیازی به زنده ماندن در شرایط شدید ندارد.
نقطه مقابل این است که پلی اتیلن به کار رفته در این روش به گونه ای که یک فیلم دمیده یا ریخته گری شده کشیده یا جهت یابی نشده است، بنابراین می تواند تا حدودی بیشتر مستعد ترک خوردگی در اثر تا شدن مکرر باشد. درمان کرونا یا شعله فویل قبل از قالب معمولاً برای مرطوب شدن کافی مورد نیاز است، زیرا پلی اتیلن مذاب به آسانی چسب لمینیت به فویل تصفیه نشده نمی چسبد. سازه های چند لایه مانند PET/AL/PE اغلب به این صورت ساخته می شوند، با پوشش اکستروژن جانبی PE به طور مستقیم و لایه PET به عنوان تقویت کننده در برابر پارگی در طول مرحله آب بندی اضافه می شود.
 فیلم مانع PET / آلومینیوم / PE تریپلکس یک لمینت سه لایه با PET برای استحکام، آلومینیوم برای مانع کامل و PE برای آب بندی حرارتی قابل اعتماد. ضخامت و عرض قابل تنظیم برای کاربردهای صنعتی و عایق کاری مناسب است. مشاهده محصول →
روش سوم: روی فویل را با چسب ذوب داغ بپوشانید
راه سوم به هیچ وجه یک لایه پیوسته را از بین نمیبرد - یک چسب ذوب داغ را به عنوان یک پوشش، اغلب مبتنی بر EMAA یا یک پلیالفین اصلاحشده، در هر وزن پوششی که درخواست میکند، اعمال میکند. از آنجایی که چسب فقط زمانی فعال می شود که حرارت و فشار آن را به بالاتر از نقطه نرم شدن خود برساند، فویل پوشش داده شده می تواند در موجودی قرار گیرد و بعداً در مرحله ای جداگانه در صورت تقاضا مهر و موم شود.
این روش جایی را به دست میآورد که فویل باید به چیزی غیر از ورق فویل یا پلاستیک دیگری - فوم، فلز یا یک بستر نامنظم که یک لایه صاف با آن مطابقت ندارد، بچسبد. روکش عایق لوله و بسته بندی کابل واضح ترین نمونه ها هستند: پوشش چسب به کامپوزیت آلومینیومی اجازه می دهد یک سطح منحنی یا بافت دار را به گونه ای بگیرد که یک فیلم چند لایه که عمدتاً برای آب بندی فویل به فویل طراحی شده است، برای آن ساخته نشده است.
 فیلم سه پلکس آلومینیوم / PET / EMAA با چسبندگی قوی این تریپلکس مانع فویل، استحکام PET و اتصال استثنایی EMAA به فوم، فلز و پلیمرها را ادغام می کند. مناسب برای عایق لوله، بسته بندی کابل و سازه های بسته بندی. مشاهده محصول →
ساختار و کیفیت سطح بدون توجه به روش مهم است
هر کدام از سه مسیر مورد استفاده قرار گیرد، خود فویل همچنان باید صاف و بدون سوراخ یا چین باشد - یک نقطه ضعیف در فویل مهم نیست که چگونه درزگیر به آنجا رسیده است، مهر و موم را تضعیف می کند. چیزی که بین روش ها تغییر می کند این است که نقاط ضعف در کجا ظاهر می شوند. یک ساختار چند لایه دارای یک لایه چسب متمایز است که می تواند گرسنه بماند یا به طور ناهموار پخش شود. ساختار پوشش داده شده با اکستروژن بستگی به این دارد که فویل دقیقاً قبل از قالب چقدر خوب عمل کرده است. یک پوشش ذوب داغ به کنترل دقیق وزن پوشش بستگی دارد، زیرا معمولاً نازک تر و یکنواخت تر از یک لایه کامل است. برش عرضی یک نمونه در زیر میکروسکوپ معمولاً به شما می گوید که کدام یک از سه فرآیند یک رول مشخص را تولید کرده است، دقیقاً از نحوه برخورد لایه ها.
پارامترهای فرآیند معمولی برای هر روش
این سه روش در دماها و سرعتهای مختلف اجرا میشوند، زیرا مشکلات مختلفی را حل میکنند - چسباندن یک فیلم از پیش ساخته شده، ریختهگری رزین مذاب، یا فعال کردن یک پوشش چسب. محدوده های زیر نقطه شروع هستند. تنظیمات واقعی به شدت به درجه رزین، گیج فویل و پیکربندی خط بستگی دارد، بنابراین اجرای آزمایشی بر روی تجهیزات تولید هنوز راهی برای قفل کردن اعداد نهایی است.
| روش | دمای فرآیند (درجه سانتیگراد) | فشار نیپ/غلتک (کیلوگرم بر سانتی متر مربع) | سرعت خط (متر/دقیقه) |
|---|---|---|---|
| لمینیت خشک (فیلم PE/EMAA/EVA) | 60-90 | 2-4 | 80-150 |
| پوشش اکستروژن (PE) | 280–320 | 3-6 | 100-250 |
| پوشش چسب حرارتی | 130-180 | 1-3 | 50-120 |
پوشش اکستروژن داغ ترین است زیرا پلی اتیلن باید کاملا مذاب باشد تا به طور یکنواخت از قالب جاری شود، در حالی که پوشش ذوب داغ پایین تر می ماند زیرا هدف در این مرحله فقط اعمال چسب است، نه اینکه هنوز چیزی را ببندد. ورقه ورقه در پایین ترین سطح از این سه قرار می گیرد زیرا فیلم از قبل تشکیل شده است - گرما در اینجا فقط چسب بین دو تار جامد را فعال می کند.
ملاحظات عملی برای تولید
چند عامل تعیین می کنند که آیا هر یک از این سه روش واقعاً در مقیاس قابل اجرا هستند یا خیر:
- پاکیزگی – روغن، گرد و غبار یا رطوبت باقیمانده روی فویل، خیس شدن را در هر سه فرآیند، نه فقط در یکی، از بین می برد.
- درمان سطحی - درمان تاج یا پلاسما اغلب برای پوشش اکستروژن ضروری است و می تواند به چسبندگی لمینیت حاشیه ای کمک کند، اما برای یک پوشش ذوب داغ که برای اتصال مکانیکی طراحی شده است اهمیت کمتری دارد.
- ذخیره سازی – رولهای چند لایه نسبتاً پایدار هستند، اما رولهای پوششدادهشده با ذوب داغ در صورت انباشته شدن در حالی که هنوز گرم هستند یا در جایی خیلی گرم نگهداری میشوند، میتوانند به یکدیگر مسدود شوند.
- تست کردن - کارهای آزمایش لایه برداری برای پوشش لمینیت و اکستروژن؛ برای پوششهای ذوب داغ، تأیید وزن پوشش به اندازه نتیجه لایهبرداری اهمیت دارد.
یک قانون کلی خوب برای هر سه روش: کامپوزیت باید قبل از اینکه در درز شکست بخورد در لایه لایه یا لایه فوم خراب شود. اگر به طور تمیز در خط پیوند جدا شود، چیزی در آن فرآیند خاص - گرسنگی چسب، دمای ذوب یا وزن پوشش - نیاز به تنظیم دارد.
نقص های خاص برای هر روش
- لایه لایه شدن (روش لمینیت) - معمولاً یک باند بدون چسب یا مرحله پخت که خیلی سریع یا خیلی سرد اجرا می شود.
- پوست پرتقال یا خیس شدن ضعیف (روکش اکستروژن) - دمای مذاب خیلی پایین است، یا شکاف قالب یا شکاف هوا به درستی برای سرعت خط تنظیم نشده است.
- لکه ها یا شکاف های سرد (پوشش ذوب داغ) - وزن روکش خیلی نازک یا رول اپلیکاتور ناهموار که تکه های خالی روی فویل باقی می گذارد.
- سوراخ سوراخ (هر سه) - تقریباً همیشه به جای استفاده از درزگیر به فویل چین خورده یا آسیب دیده بازمی گردد.
انتخاب روش مناسب برای استفاده نهایی
برای کیسهها و لمینتهای فنی که به ترکیب شیمیایی رزین خاصی نیاز دارند - به خصوص در مواردی که مقاومت شیمیایی EMAA مهم است - لمینیت فیلم معمولاً ارزش هزینه اضافی را دارد. برای بستهبندیهای استاندارد با حجم بالا یا روکشهای مجرای که قیمت هر متر مربع تصمیمگیری میکند، PE با پوشش اکستروژن سخت است. و برای هر چیزی که باید به فوم، فلز یا یک سطح نامنظم بچسبد و نه به ورق صاف دیگری - روکش عایق لوله و بسته بندی کابل شفاف ترین موارد هستند - یک پوشش چسب ذوب داغ روشی است که در واقع برای آن کار ساخته شده است. خریدارانی که یک برنامه کاربردی جدید را ارزیابی میکنند معمولاً بهتر است از نحوه اتصال کامپوزیت شروع کنند، سپس به روش به عقب بروند، نه اینکه ابتدا روشی را انتخاب کنند و امیدوار باشند که استفاده نهایی مناسب باشد.
نتیجه گیری
یک راه "درست" برای ساخت کامپوزیت آلومینیوم-پلاستیک قابل آب بندی حرارتی وجود ندارد - سه راه وجود دارد و هر کدام یک مشکل متفاوت را حل می کند. لمینیت یک فیلم جداگانه PE، EMAA یا EVA، وسیع ترین انتخاب رزین و بهترین مقاومت را در برابر خم شدن می دهد. پوشش اکستروژن بخشی از این انعطافپذیری را با هزینه کمتر و توان عملیاتی سریعتر در بستهبندی استاندارد معامله میکند. پوشش چسب ذوب داغ ایده آب بندی فویل به فویل را به طور کلی در ازای توانایی اتصال کامپوزیت های آلومینیومی به فوم، فلز و سایر بسترهایی که یک فیلم مسطح نمی تواند تحمل کند، کنار می گذارد. تطبیق روش با نیاز واقعی اتصال - نه فقط با هر خطی که در دسترس است - چیزی است که مهر و موم را قویترین بخش محصول نهایی نگه میدارد تا نقطه ضعف آن.
محصولات مرتبط
-
-
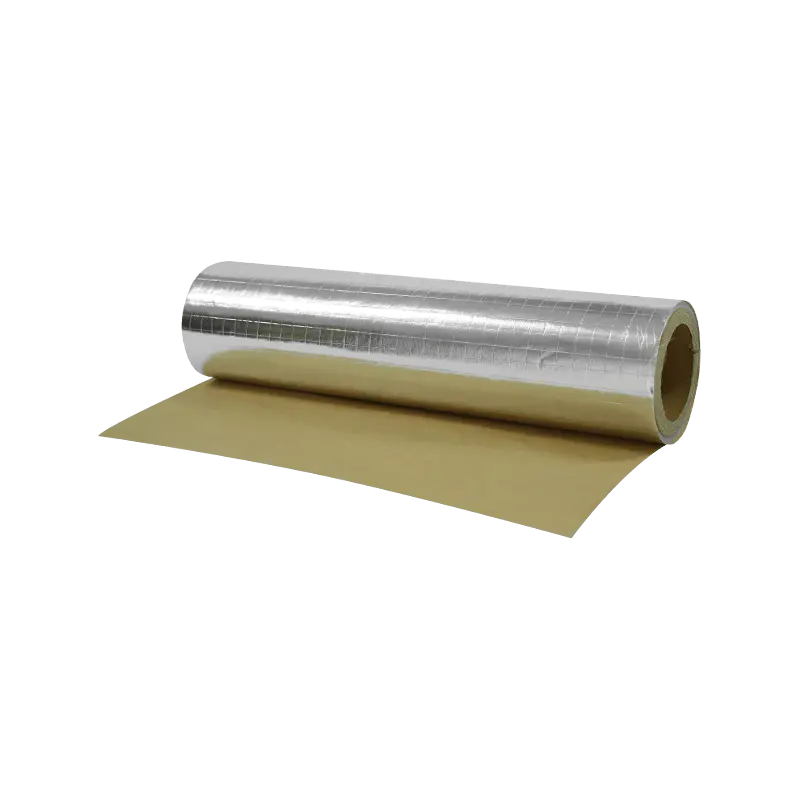
FSK: این محصول از ساختار کامپوزیتی از فویل آلومینیوم و کاغذ کرافت استفاده می کند و با استفاده از ...
See Details -
فیلم لمینت AL/PET یک فیلم کامپوزیتی با کارایی بالا است که مانع فلزی فویل آلومینیومی را با استحکام...
See Details -
فیلم لمینت AL/PE ترکیبی از خواص بازدارنده فویل آلومینیومی با انعطاف پذیری و قابلیت آب بندی حرارتی...
See Details -
این ساختار دو لایه به طور قابل توجهی خواص مانع، دوام و مقرون به صرفه بودن را در مقایسه با فویل ها...
See Details -
فیلم لمینت AL/BOPP یک فیلم کامپوزیتی است که از لمینیت فویل آلومینیومی با فیلم BOPP دو محوره ساخته...
See Details

